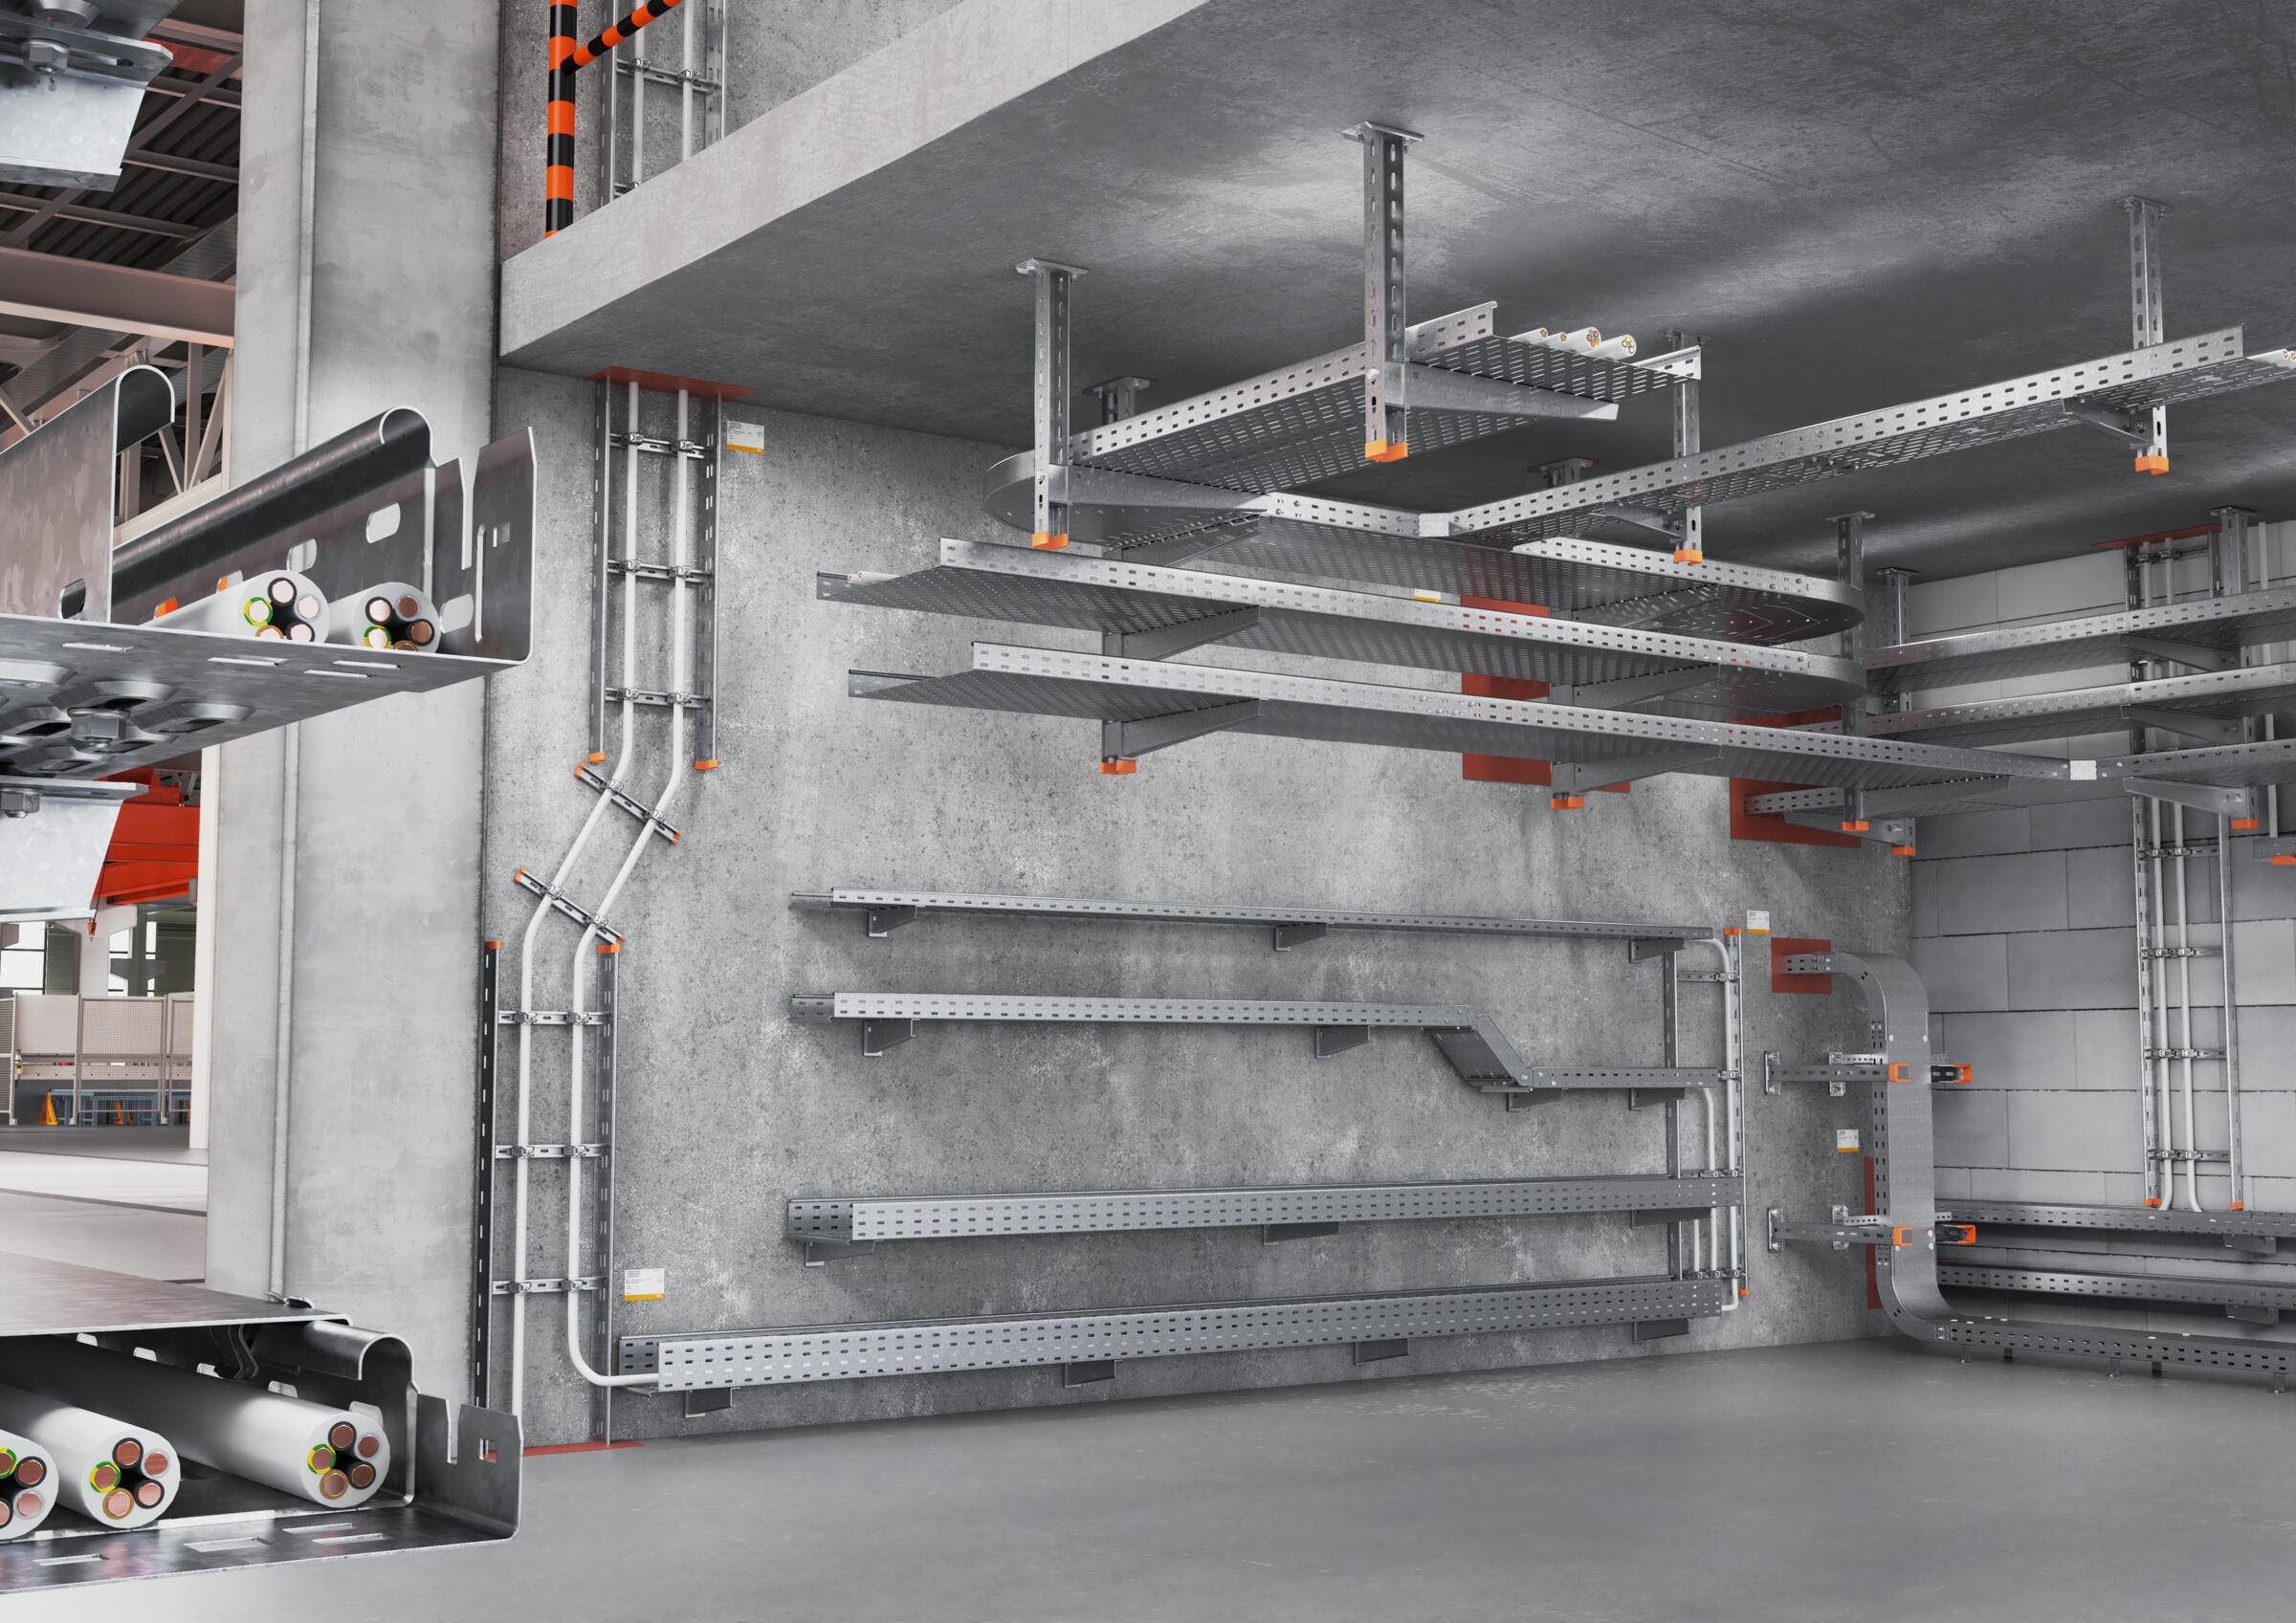
Cechy konstrukcyjne i funkcjonalne kablowych systemów nośnych
Kablowe systemy nośne są istotnymi elementami bezpiecznej i wydajnej instalacji elektrycznej. Służą nie tylko do uporządkowanego prowadzenia i mocowania kabli, lecz muszą również wytrzymywać najróżniejsze obciążenia mechaniczne i środowiskowe. Dobór właściwego systemu zależy od różnych czynników, takich jak materiał, ochrona przed korozją i środowisko użytkowania. Objaśniamy najważniejsze właściwości konstrukcyjne i funkcjonalne kablowych systemów nośnych - od stosowanych materiałów, poprzez powłoki powierzchni, po środki ochrony przed korozją.
FAQ – Podstawowe informacje o kablowych systemach nośnych
Czym jest kablowy system nośny?
Gdzie montuje się kablowe systemy nośne?
Z jakich materiałów wykonane są kablowe systemy nośne?
Z jakich elementów składa się kablowy system nośny?
Jakie różne kablowe systemy nośne istnieją?
Do czego służą kształtki?
Czym są elementy nośne?
Do czego są używane elementy montażowe?
Jakie akcesoria istnieją?
Czym jest rozstaw podpór?
Czy zewnętrzne elementy mocujące są częścią kablowego systemu nośnego?
Korozja i ochrona przed korozją
Ogólnie rzecz biorąc, rozróżnia się następujące rodzaje korozji:
Korozja powierzchniowa
- Niezabezpieczona stal niestopowa utlenia się na powierzchni pod wpływem wilgoci i tlenu
- Klasyczne rdzewienie stali
- Jeśli rdzewienie jest ograniczone miejscowo, określa się je jako korozję wżerową
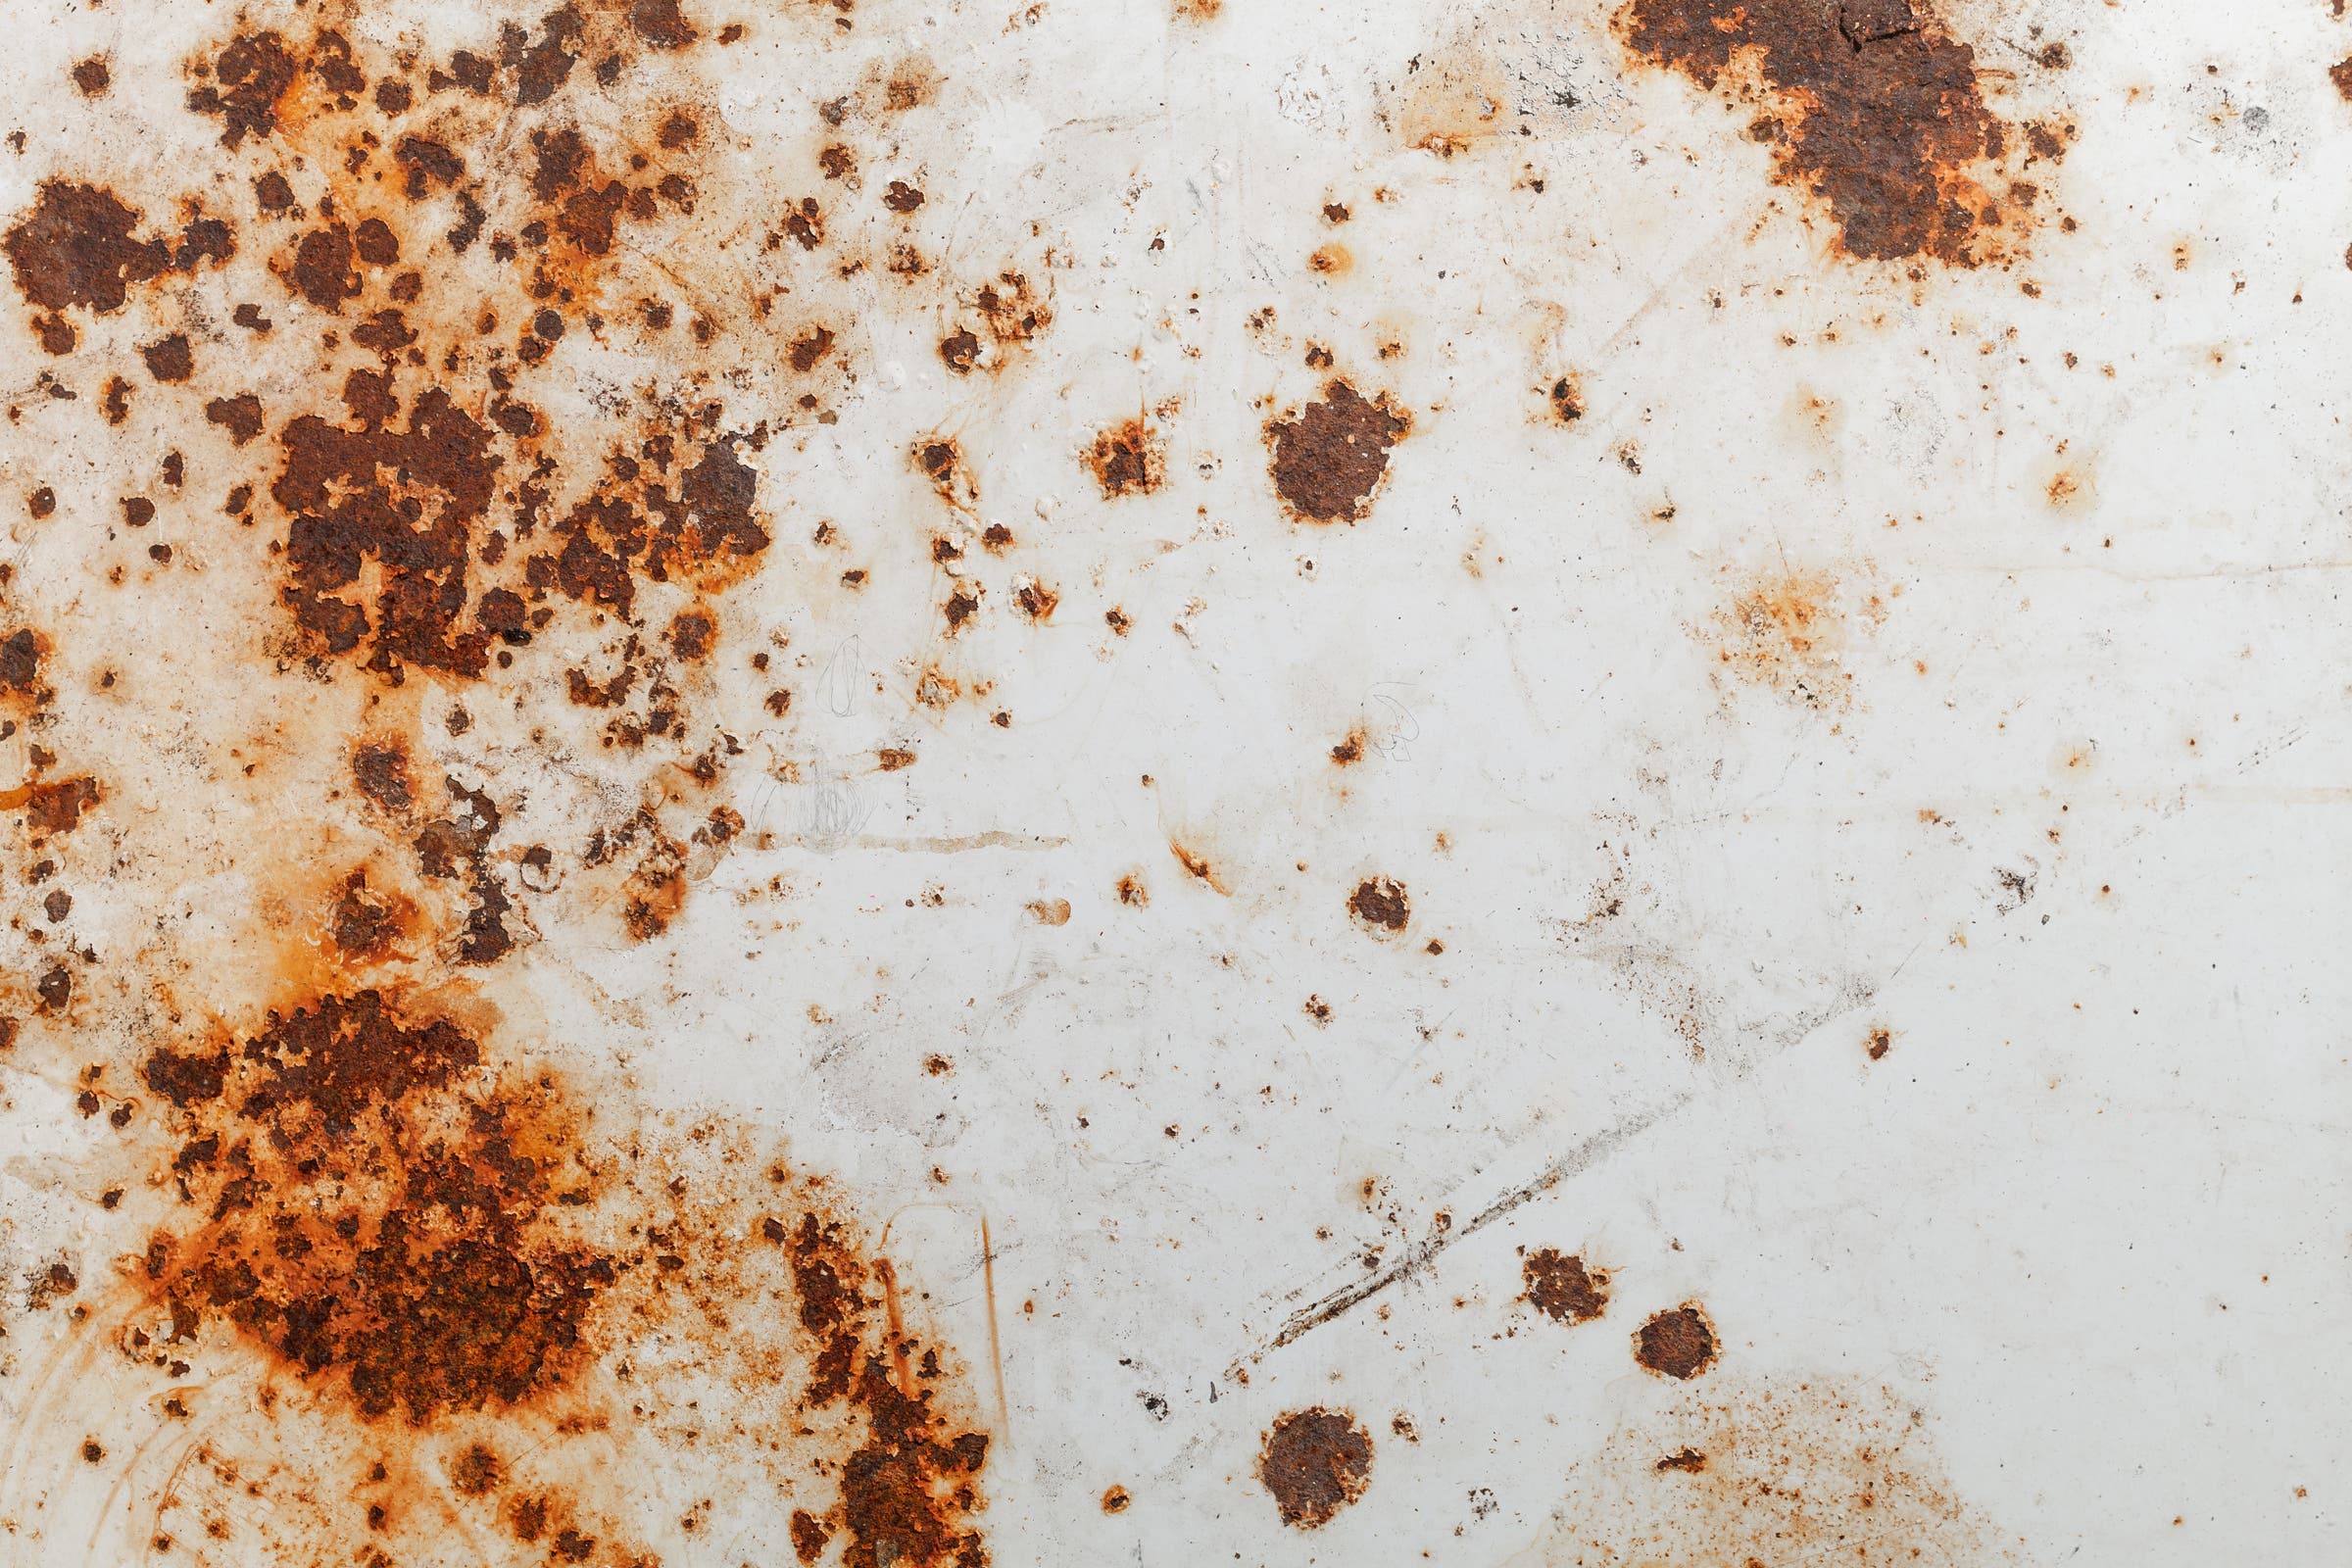
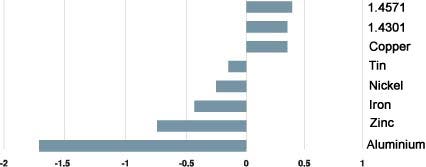
Korozja kontaktowa lub bimetaliczna
- Jest powodowana różnymi potencjałami elektrochemicznymi dwóch metali (np. cynku i VA)
- Rozróżnienie między metalami szlachetnymi i nieszlachetnymi
- Metale szlachetne: potencjał elektrochemiczny > 0
- Metale nieszlachetne: potencjał elektrochemiczny < 0
- Mniej szlachetny metal utlenia się
- Należy przestrzegać zasady powierzchniowej:
- Korzystny stosunek: właściwości nieszlachetne duże, właściwości szlachetne małe
- Niekorzystny stosunek: właściwości szlachetne duże, właściwości nieszlachetne małe
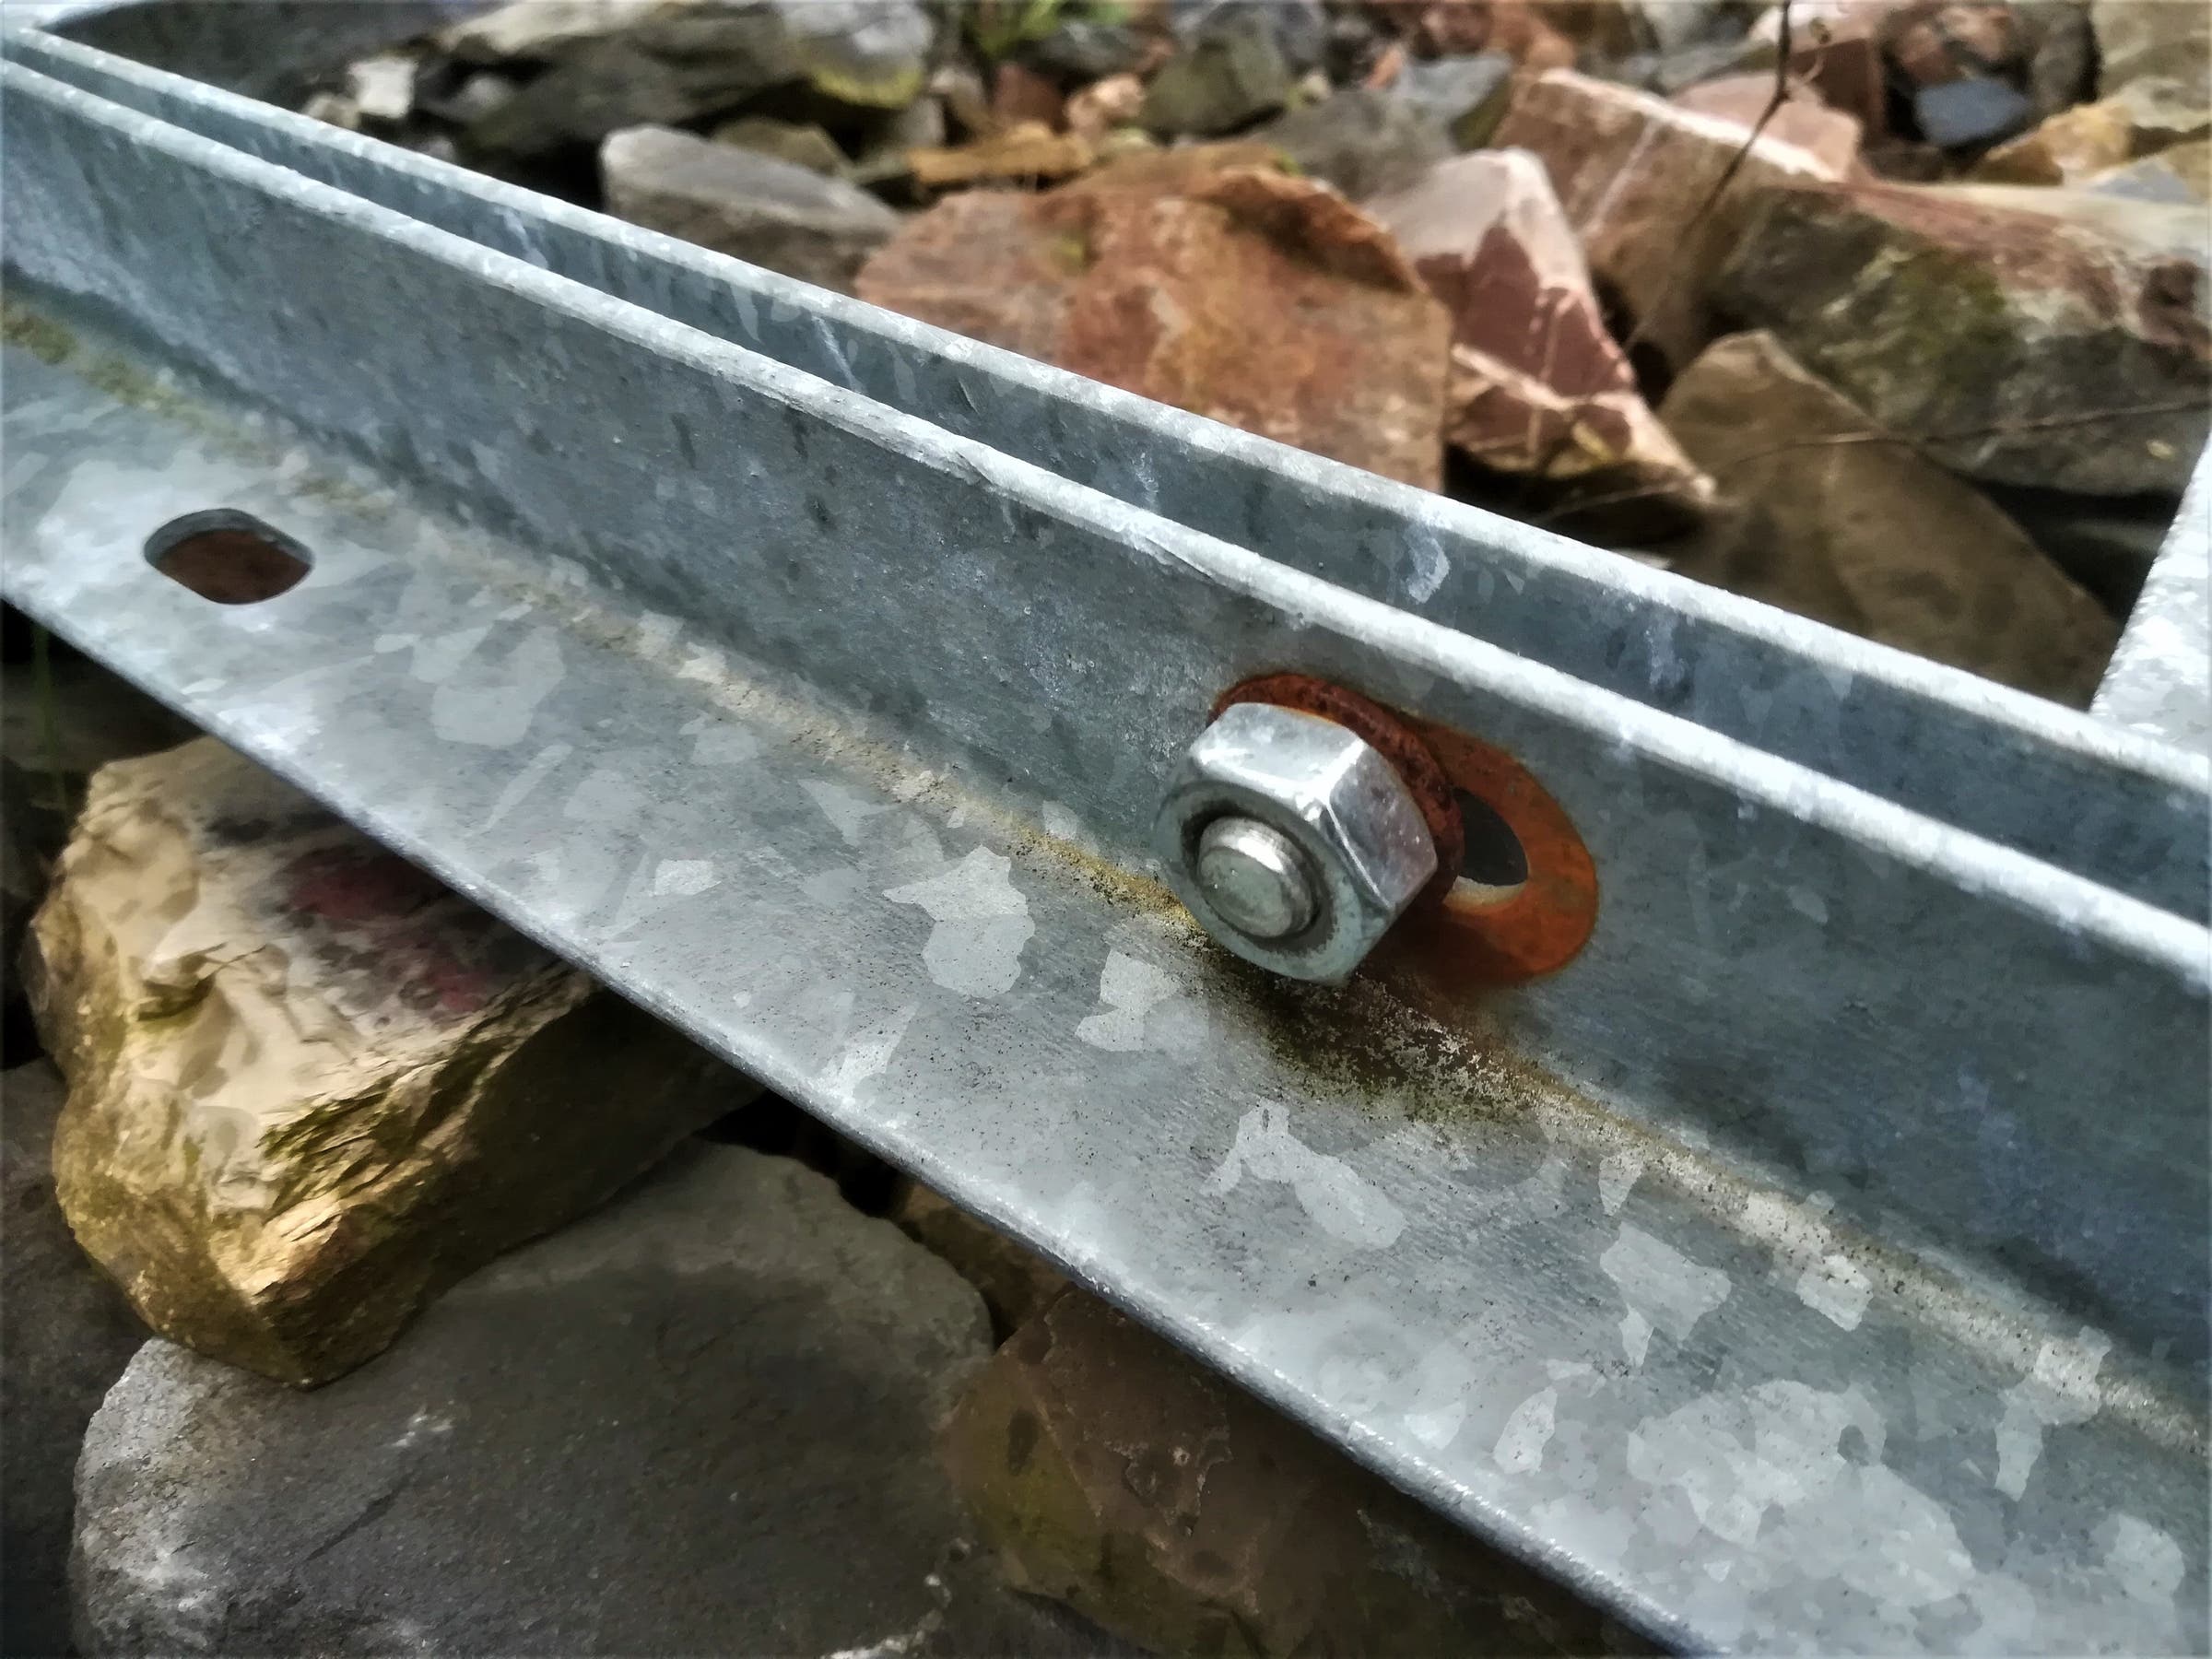
Korozja szczelinowa
- Dotyczy zarówno stali niestopowej, jak i stali nierdzewnej (odnosi się to również do sytuacji, gdy szczelina powstaje w wyniku działania tworzywa sztucznego na stal)
- Powodowana przez wilgoć w wąskich szczelinach (<1 mm)
- Elektrolit w szczelinie „zakwasza się” (tzn. wartość pH spada), elektrolit na zewnątrz staje się zasadowy (tzn. wartość pH wzrasta)
- Powstają produkty reakcji, które ostatecznie mogą być postrzegane jako rdza, która powoduje erozję szczeliny
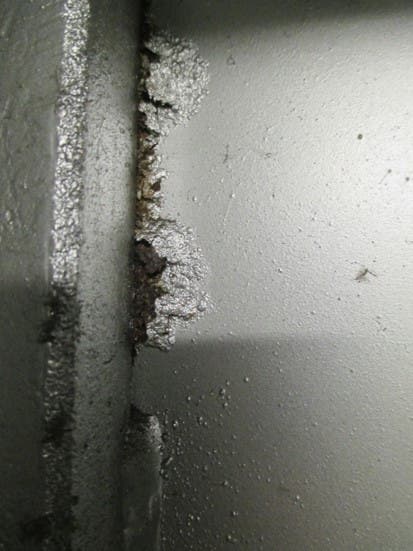
Korozja wżerowa stali nierdzewnych
- Warstwa pasywna stali nierdzewnych jest zaburzana, w głównej mierze przez chlorek
- Miejscami może wystąpić korozja punktowa, która powoduje erozję stali w danym miejscu
- Ponadto może wystąpić korozja naprężeniowa, jeśli w materiale występują naprężenia (pęknięcia materiału wzdłuż granic ziaren)
Korozja ocynków
- Cynk pod wpływem węgla z powietrza po kilku dniach tworzy warstwę wierzchnią węglanu cynku
- Jeśli powierzchnia cynku jest narażona na działanie wilgoci, tworzy się biała rdza, zanim powstanie warstwa wierzchnia
- Cynk jest szczególnie podatny na korozję w obecności soli (głównie chlorku, siarczanu). Następnie cynk w bardzo szybkim tempie ulega usunięciu, przez co stal jest niechroniona
Szereg napięciowy metali
| mały/duży | Zn (FS i FT) | AI | Cu | VA | CuZn |
|---|---|---|---|---|---|
| Zn (FS i FT) | x | x | |||
| AI | x | x | |||
| Cu | |||||
| VA | |||||
| CuZn |
- Od braku korozji do umiarkowanej
- Umiarkowana korozja
x Silna korozja
Do wystąpienia korozji konieczne jest medium przewodzące, które łączy kombinację metali. Im bardziej wilgotna i zanieczyszczona jest atmosfera, tym silniejsza jest korozja kontaktowa.
Powierzchnie
G | FS | FT/(DD) |
Cynkowanie galwaniczne | Cynkowanie ogniowe | Cynkowanie ogniowe zanurzeniowe / (Double dip) |
Materiały
A2 | A4 | A5 |
Stal nierdzewna | Stal nierdzewna | Stal nierdzewna |
Rozwiązania specjalne (na życzenie)
FTSO | FSK/FTK |
Specjalne grubości warstw | Powlekanie tworzywem sztucznym |
Powierzchnia
Dla lepszej ochrony przed korozją można stosować następujące ocynki:
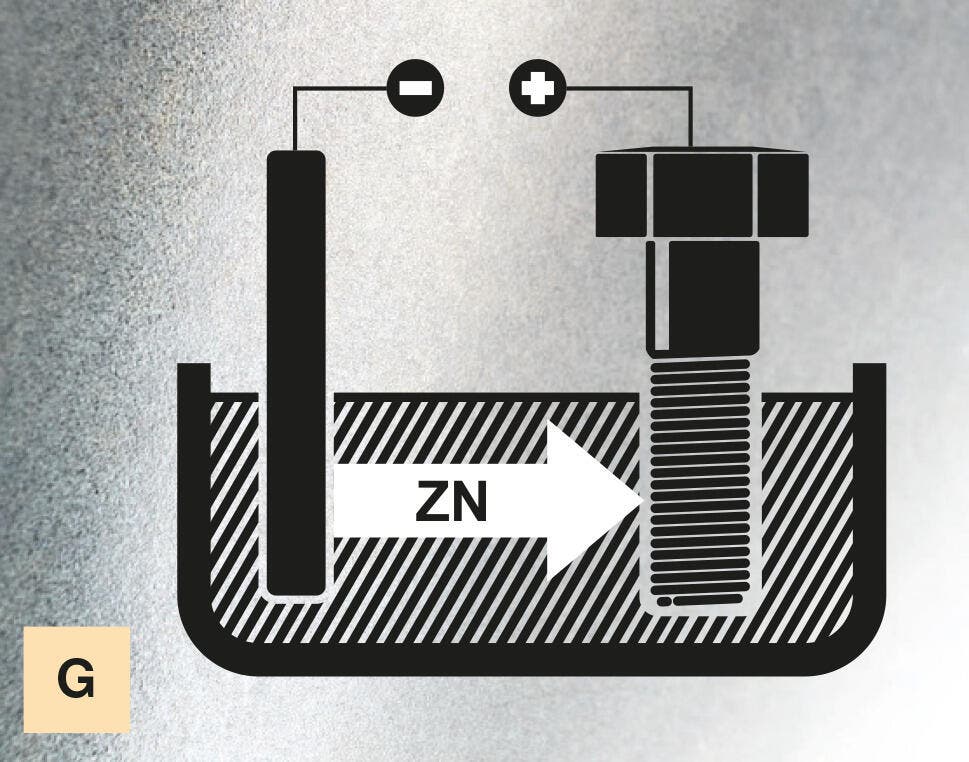
Ocynk galwaniczny
- Nanoszenie powłoki cynkowej w procesie elektrolizy (prąd stały)
- Typowe grubości warstw: ok. 5-15 μm
- Powszechna jest obróbka końcowa poprzez pasywację i/lub uszczelnianie
Normy: DIN EN ISO 19598 & DIN EN ISO 4042
Zastosowania: obszary wewnętrzne bez substancji szkodliwych, np. biura, pomieszczenia handlowe – kategoria korozyjności wg DIN EN ISO 12944-2: C1
Przykłady: korytka siatkowe i elementy łączące
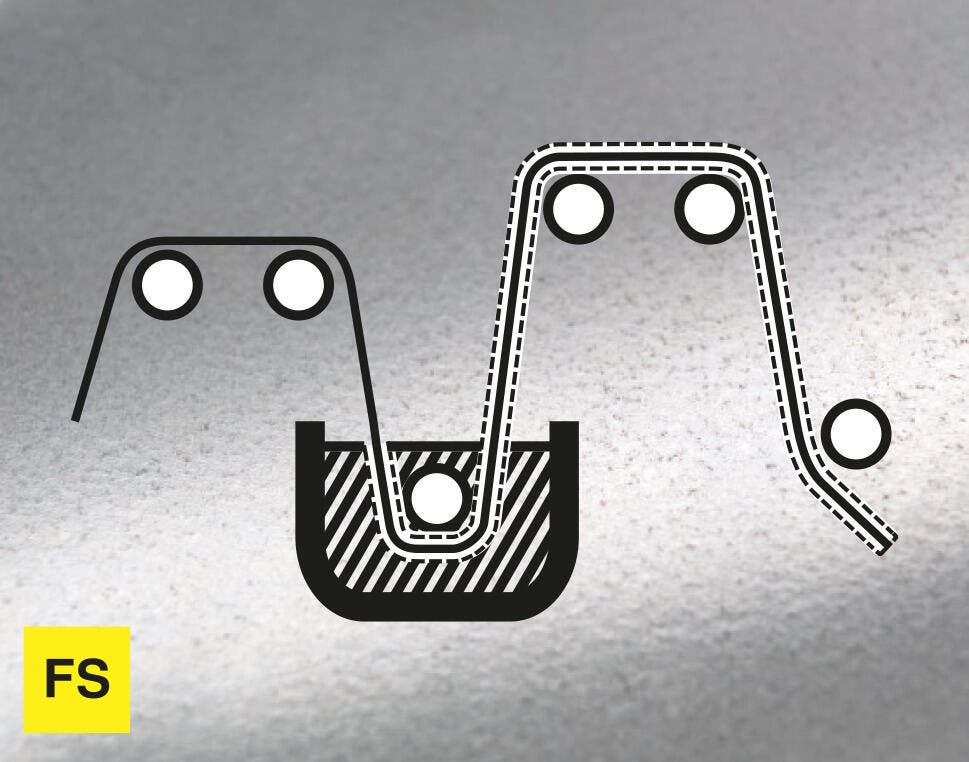
Ocynk Sendzimira
- W procesie cynkowania Sendzimira taśma stalowa jest cynkowana w ramach ciągłego procesu
- Materiały: DX51D
- Typowe grubości warstw (Z 275) ok. 13-27 μm
- Możliwa obróbka końcowa cewki poprzez pasywację i/lub uszczelnianie
Normy: DIN EN 10346
Zastosowania: obszary wewnętrzne, w których może występować kondensacja, np. hale sportowe lub magazynowe – kategoria korozyjności wg DIN EN ISO 12944-2: do C2
Przykłady: korytka kablowe, pokrywy
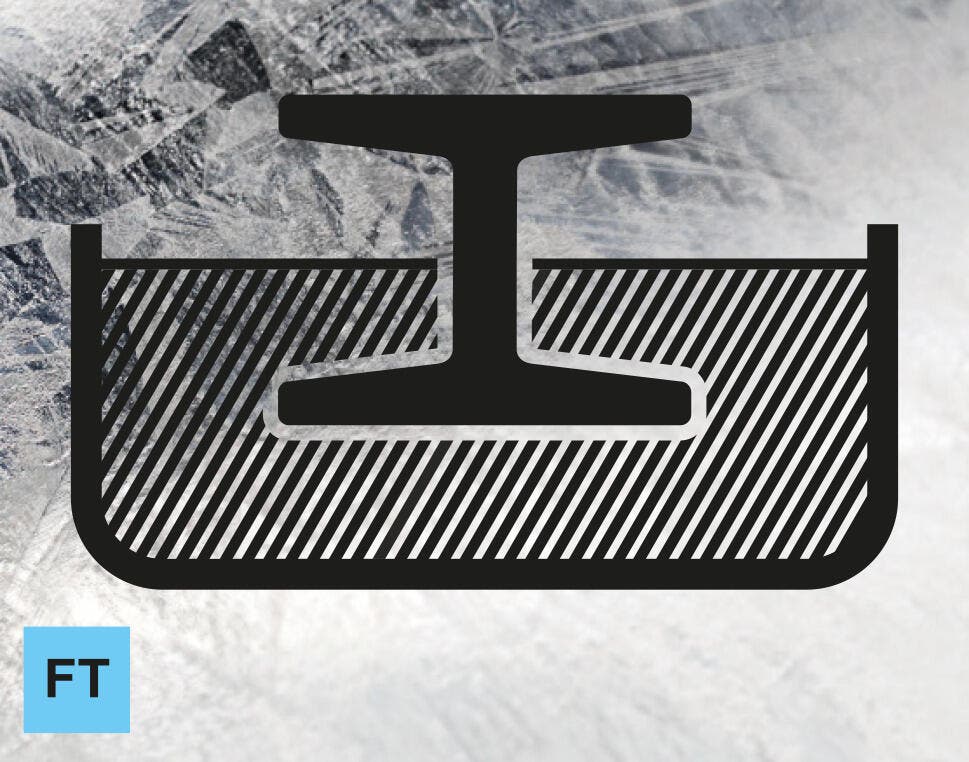
Ocynk ogniowo-zanurzeniowy
- Gotowy produkt jest powlekany w procesie zanurzania
- Materiały: C9D, DC01, DD11, S235JR
- Typowe grubości warstw: ok. 45-85 μm
Normy: DIN EN ISO 1461
Zastosowania: obszary wewnętrzne o pewnym stopniu wilgotności i zanieczyszczenia, obszary zewnętrzne o umiarkowanym stopniu zanieczyszczenia substancjami szkodliwymi, np. pralnie, środowisko miejskie – kategoria korozyjności wg DIN EN ISO 12944-2: do C3 (w zależności od grubości warstwy: C4)
Przykłady: drabiny kablowe, korytka siatkowe, wieszaki i wsporniki
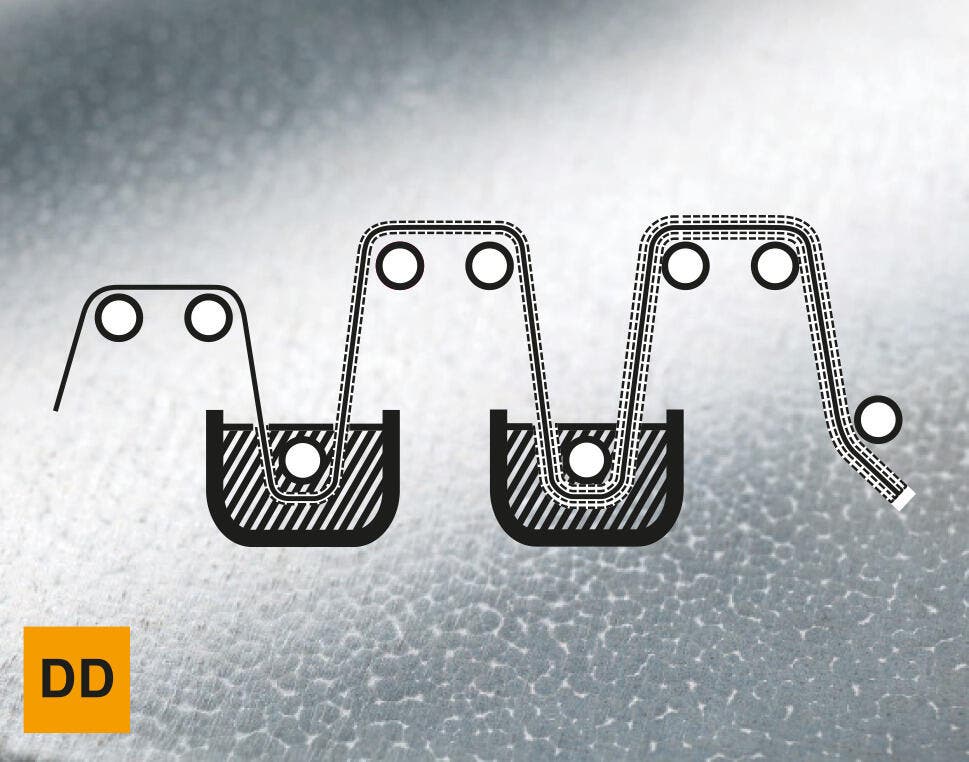
Wykańczanie na gorąco (Double Dip)
- Powłoka cynkowo-aluminiowa wg DIN EN 10346
- Cynkowany materiał poddawany jest kolejno dwóm kąpielom: pierwsza z nich zawiera czysty cynk, a druga – stop cynku i aluminium
Normy: DIN EN 10346
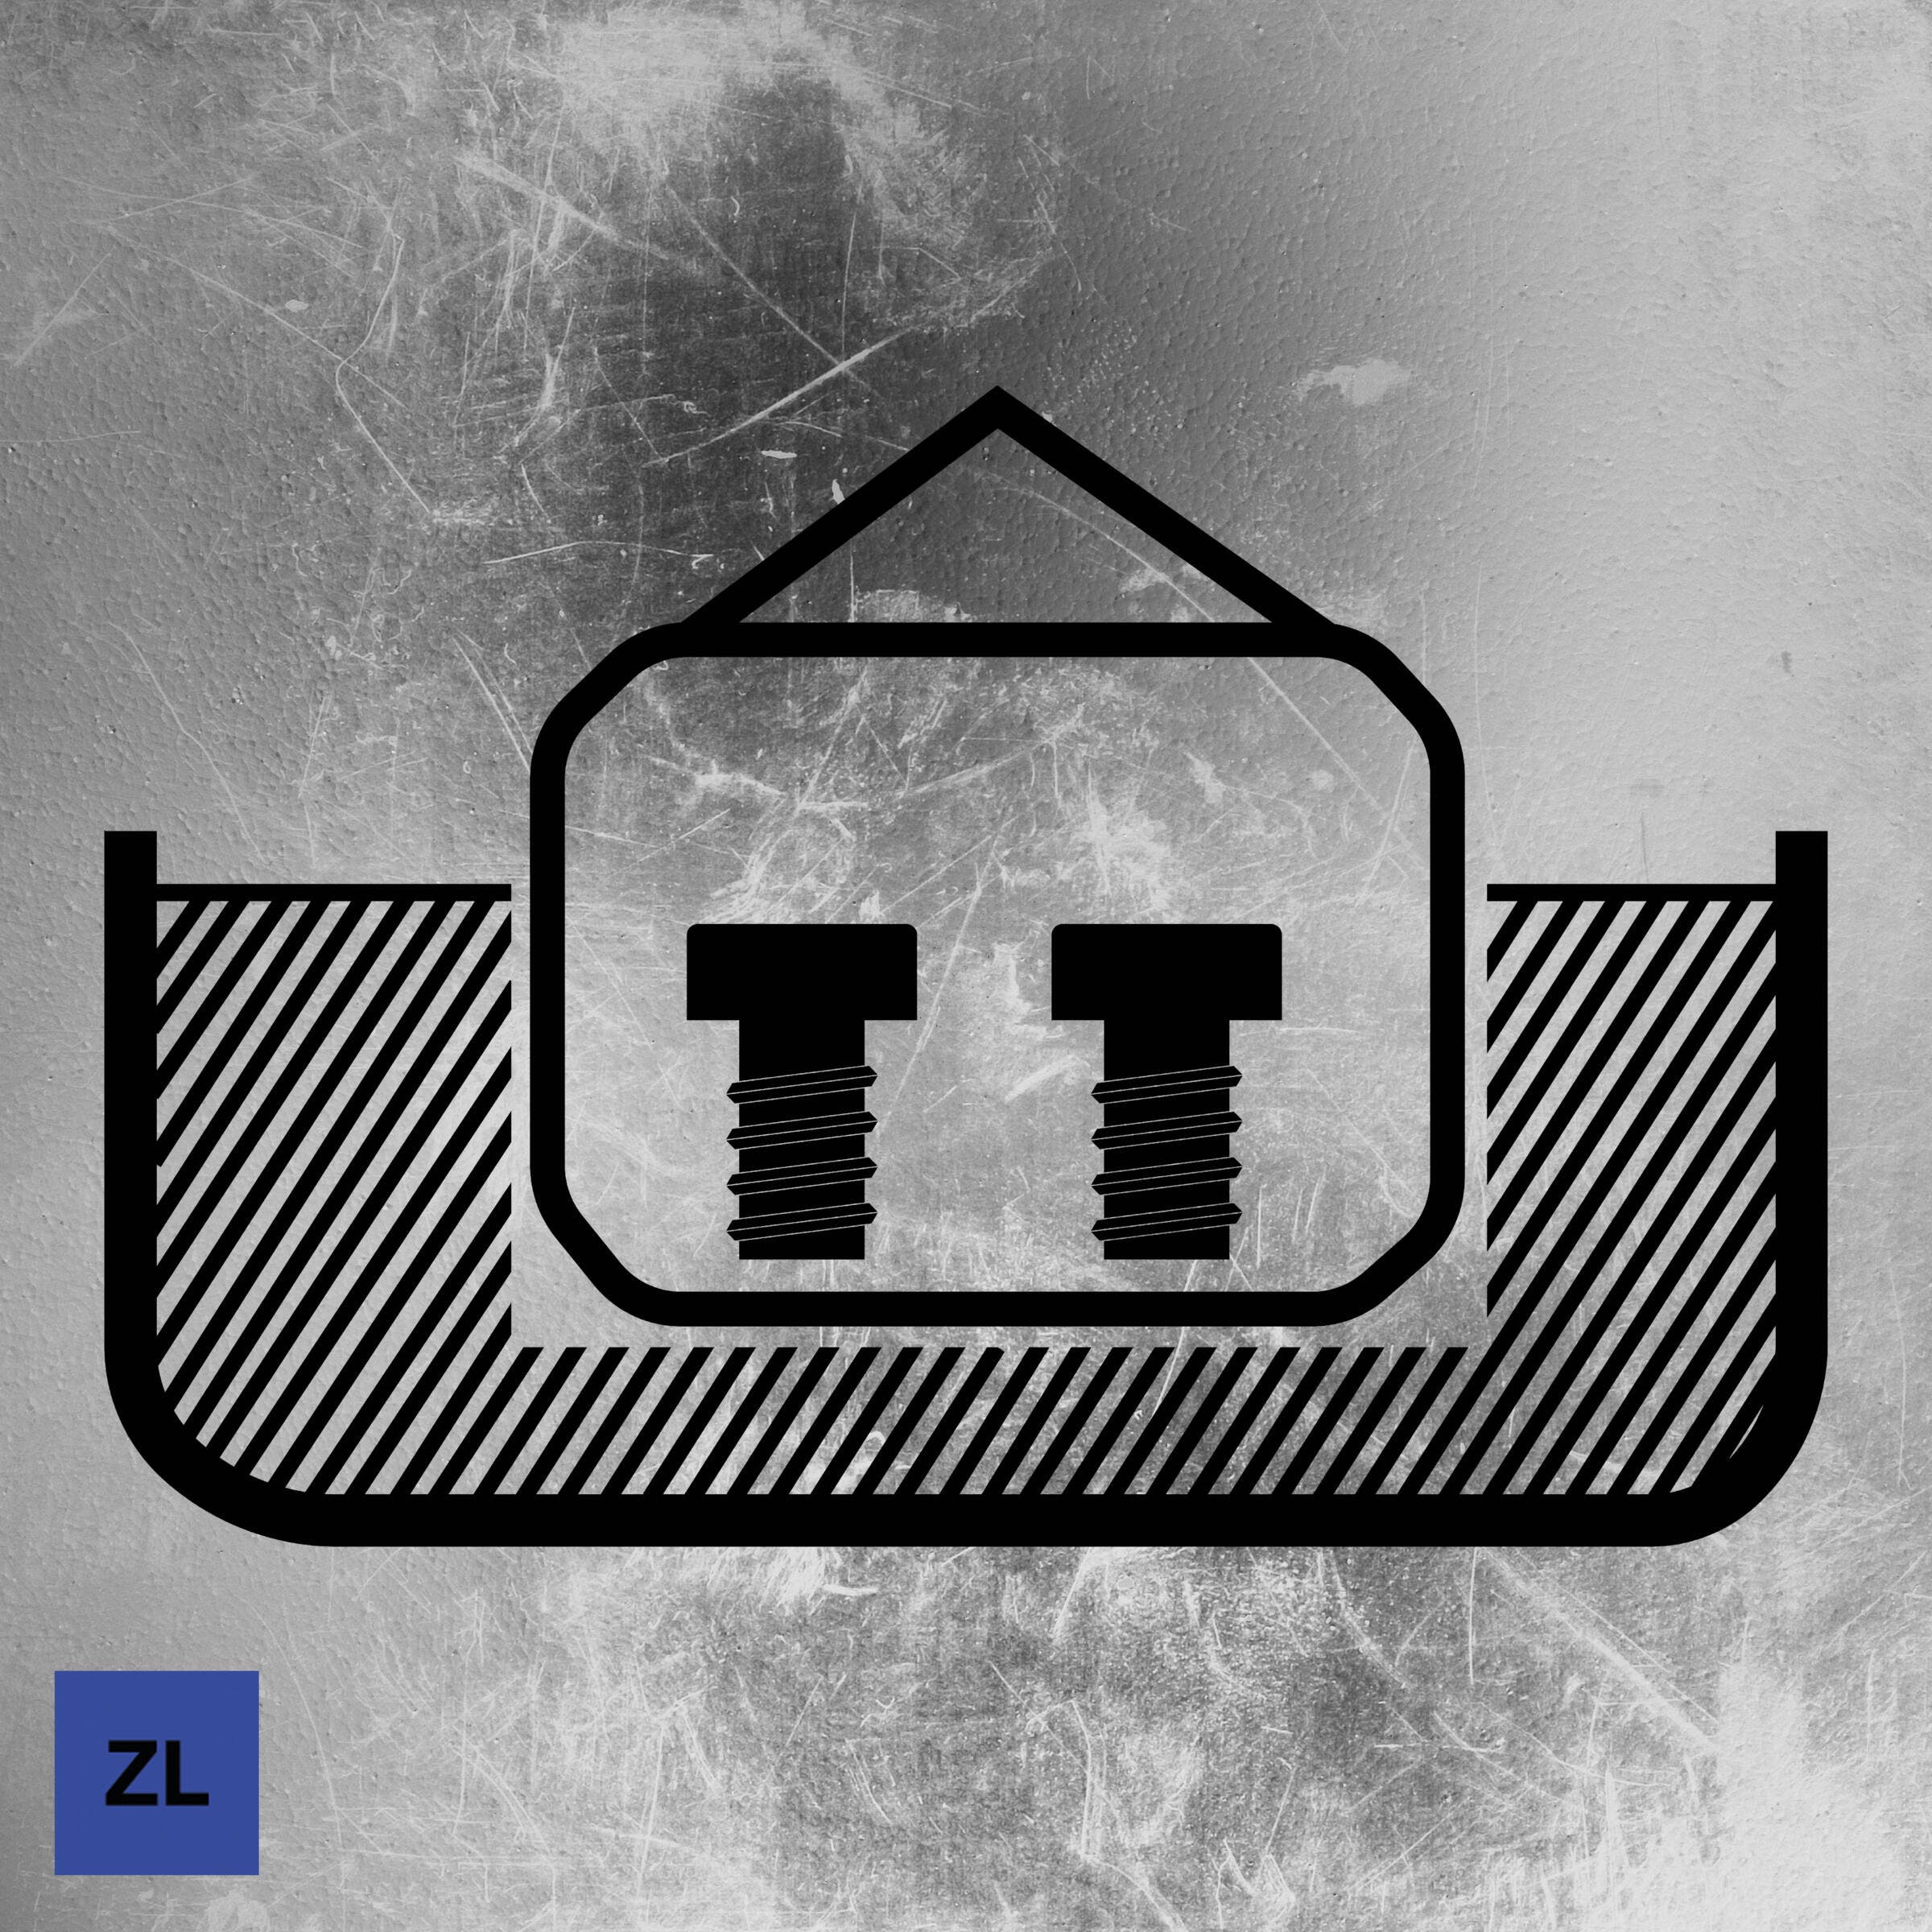
Powlekanie płatkami cynkowymi
- Przetwarzanie niepoddanej obróbce stali na drobne części, takie jak śruby lub podkładki
- Następujące bezpośrednio po nim powlekanie bogatym w cynk i aluminium materiałem nieorganicznym za pomocą metody zanurzeniowo-odśrodkowej
- Grubość warstwy: 5-20 µm
- Katodowa ochrona przed korozją dopuszcza niewielkie zarysowania, spowodowane np. podczas transportu lub montażu
Normy: DIN EN 13858, DIN EN ISO 10683
Zastosowania: wewnątrz i na zewnątrz
Przykłady: elementy łączące, elementy mocujące
Powlekanie tworzywem sztucznym
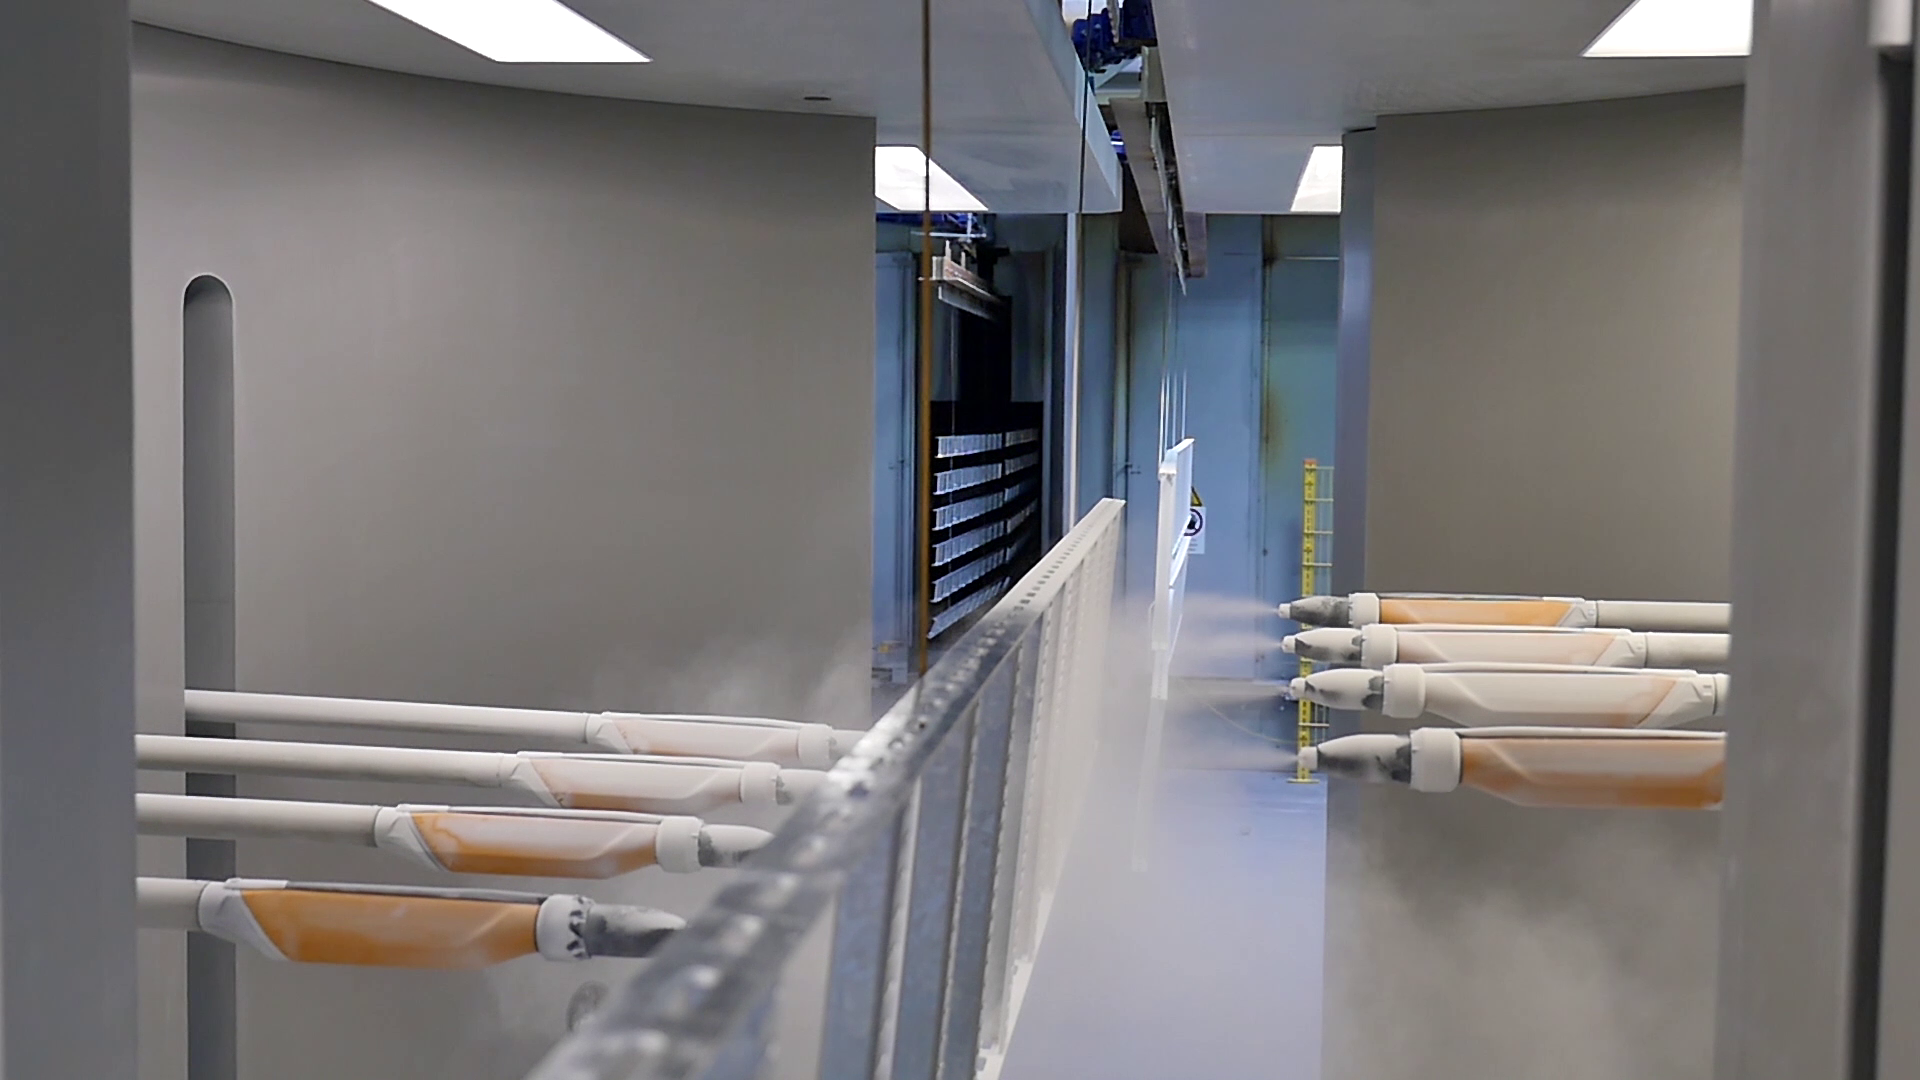
- Powlekanie tworzywem sztucznym w postaci elektrostatycznie naładowanego proszku z tworzywa sztucznego
- Powlekanie wykonuje się w celu zapewnienia ochrony przed korozją lub ze względów dekoracyjnych
- Wyjątkowo dobra przyczepność dzięki wstępnej obróbce elementów za pomocą różnych płynów
- Proszek z tworzywa sztucznego wykonany z żywic epoksydowych i/lub poliestrowych oraz poliuretanu
- Typowe grubości warstw: ok. 70-100 μm
- Możliwość pokrycia różnych elementów systemu następującymi powłokami:
- ocynkiem Sendzimira (FS) i ocynkiem ogniowo-zanurzeniowym (FT)
- ocynkiem galwanicznym (G) i aluminium (Al)
Normy: DIN 55633/55634
Zastosowania Ochrona przed korozją:
- Elementy systemu ocynkowane metodą ogniowo-zanurzeniową z powłoką (Duplex)
- Wysoka odporność na wilgoć, zanieczyszczenia i wpływy chemiczne
- Budynki o ciągłej kondensacji i silnym zanieczyszczeniu
- Kategoria korozyjności wg DIN EN ISO 12944-2: do C5
Względy dekoracyjne:
- Specjalna specyfikacja wizualna, dopasowana do kolorystyki budynku
- Rozdzielenie kolorystyczne lub przypisanie różnych funkcji
- Dostępność we wszystkich kolorach RAL
Materiały
Stal nierdzewna/szlachetna
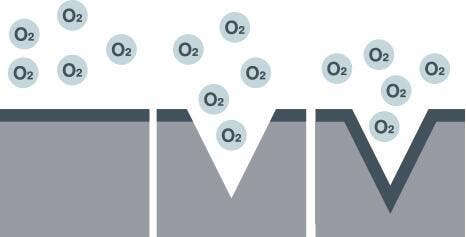
- Na skutek dostępu tlenu powstaje warstwa tlenku chromu (warstwa pasywna), która chroni przed korozją
- W przypadku uszkodzenia warstwy pasywnej, np. przez przecięcie, następuje jej odbudowa na skutek dalszego dostępu tlenu
- Materiały, w zależności od składu stopu:
- A2:
- 1.4301 (AISI 304)
- 1.4303 (AISI 305/308)
- 1.4310 (AISI 301)
- 1.4567 (AISI 304Cu)
- A4:
- 1.4401 (AISI 316)
- 1.4404 (AISI 316L)
- 1.4435 (AISI 316L)
- 1.4571 (AISI 316Ti)
- 1.4578
- A5:
- 1.4529
- 1.4547
- 1.4462
- A2:
- Norma: EN 10088
- Kategoria korozyjności wg DIN EN ISO 12944-2:
- A2: do C3
- A4: do C5
- A5: do CX
- Przegląd ważnych pierwiastków stopowych
| Pierwiastek | Właściwości w stali |
| Nikiel |
|
| Molibden |
|
| Tytan |
|
| Azot |
|
Kategorie korozyjności wg DIN EN ISO 12944-2:2018
| Kategoria korozyjności | Strata masy/zmniejszenie grubości na jednostkę powierzchni (po pierwszym roku od opuszczenia magazynu) | Przykłady typowych środowisk (tylko w celach informacyjnych) | ||||
|---|---|---|---|---|---|---|
Stal niestopowa | Cynk | Obszary zewnętrzne | Przestrzeń wewnętrzna | |||
| Strata masy g/m² | Zmniejszenie grubości µm | Strata masy g/m² | Zmniejszenie grubości µm | |||
| C1 bez znaczenia | ≤ 10 | ≤ 1,3 | ≤ 0,7 | ≤ 0,1 | – | Ogrzewane budynki o neutralnej atmosferze, np. biura, pomieszczenia handlowe, szkoły, hotele |
| C2 niewielkie | > 10 do 200 | > 1,3 do 25 | > 0,7 do 5 | > 0,1 do 0,7 | Atmosfera o niskim stopniu zanieczyszczenia: najczęściej obszary wiejskie | Nieogrzewane budynki, w których może wystąpić kondensacja, np. hale magazynowe, hale sportowe |
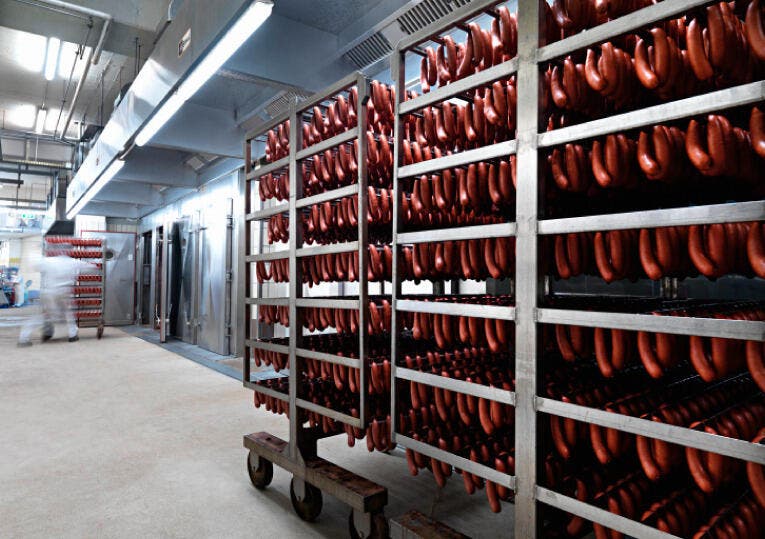
| C3 umiarkowane | > 200 do 400 | > 25 do 50 | > 5 do 15 | > 0,7 do 2,1 | Atmosfera miejska i przemysłowa o umiarkowanym zanieczyszczeniu dwutlenkiem siarki; atmosfera przybrzeżna o niskim stopniu zasolenia | Pomieszczenia produkcyjne o dużej wilgotności i pewnym stopniu zanieczyszczenia powietrza, np. zakłady przetwórstwa spożywczego, pralnie, browary, mleczarnie |
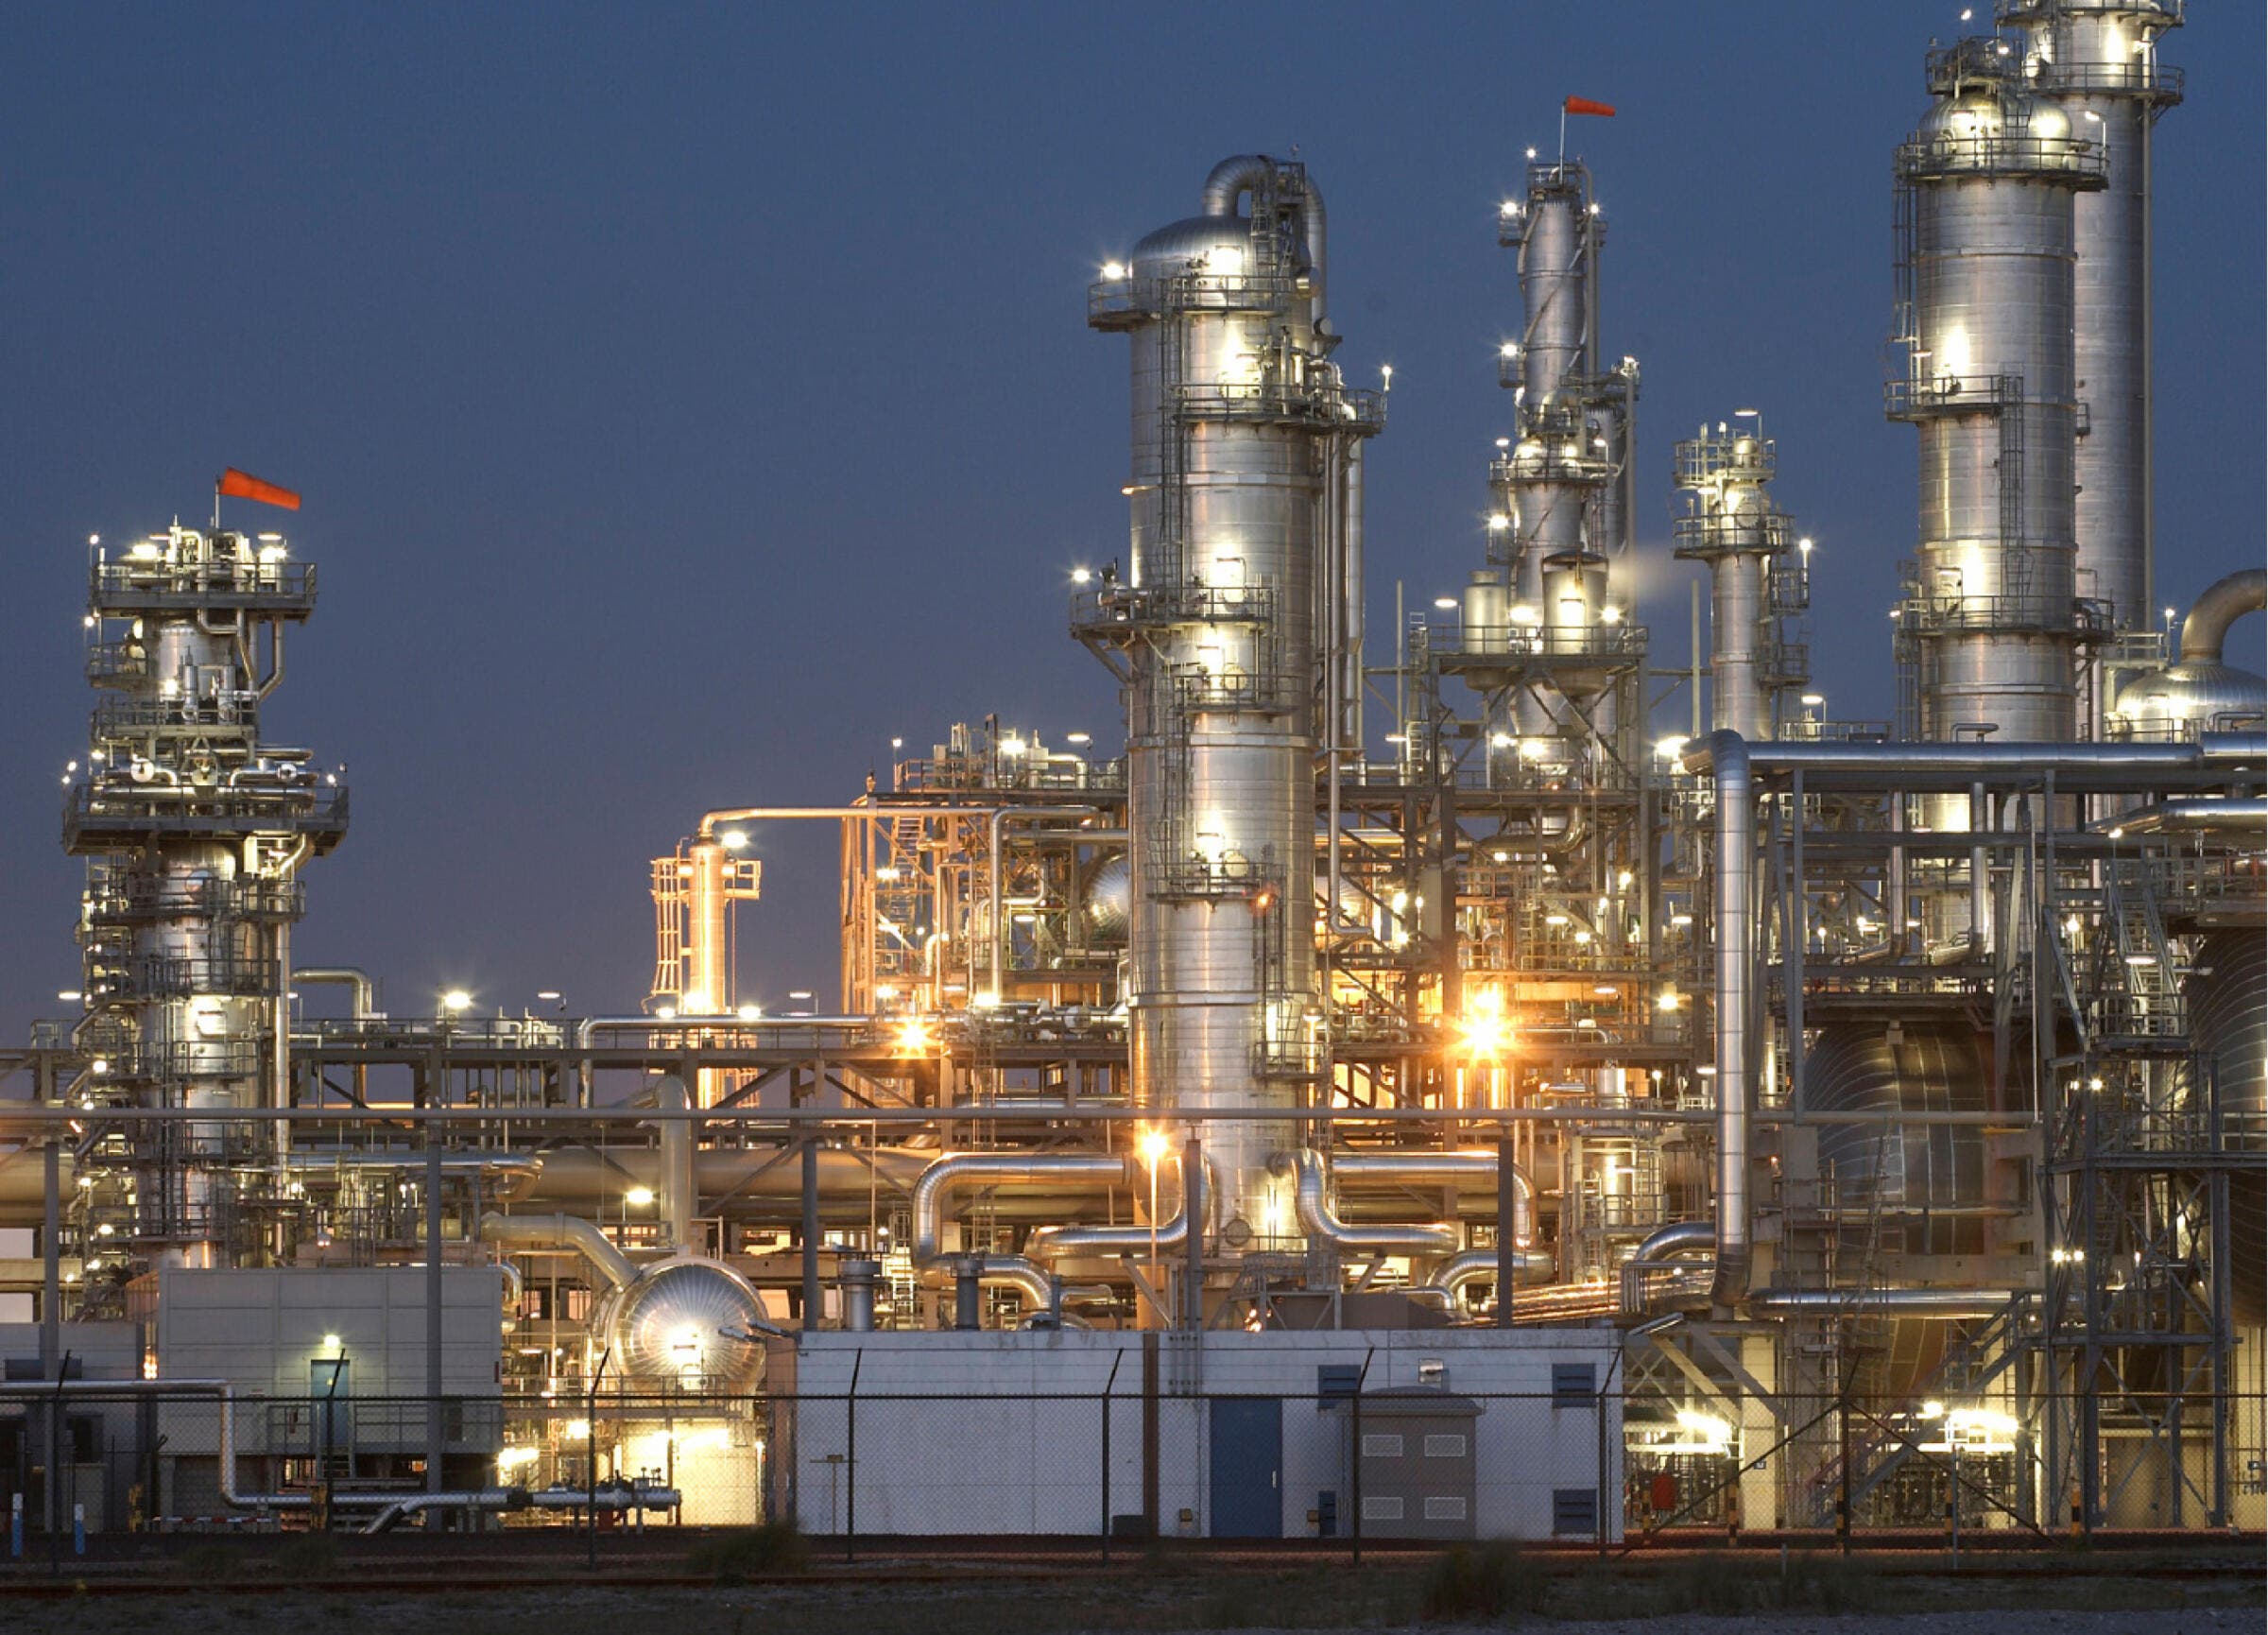
| C4 silne | > 400 do 650 | > 50 do 80 | > 15 do 30 | > 2,1 do 4,2 | Atmosfera przemysłowa i przybrzeżna o umiarkowanym stopniu zasolenia | Zakłady chemiczne, przybrzeżne stocznie i porty |
| C5 bardzo silne | > 650 do 1500 | > 80 do 200 | > 30 do 60 | > 4,2 do 8,4 | Obszary przemysłowe o dużej wilgotności i agresywnej atmosferze oraz atmosfera przybrzeżna o dużym stopniu zasolenia | Budynki lub obszary o prawie stałej kondensacji i silnym zanieczyszczeniu. |
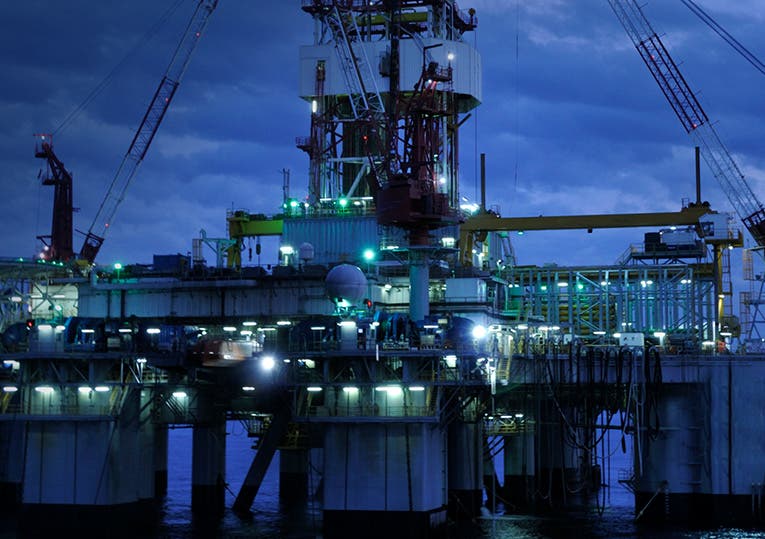
| C X ekstremalne | > 1500 do 5500 | > 200 do 700 | > 60 do 180 | > 8,4 do 25 | Obszary morskie o dużym stopniu zasolenia oraz obszary przemysłowe o ekstremalnej wilgotności i agresywnej atmosferze, jak również atmosfery subtropikalne i tropikalne | Obszary przemysłowe o ekstremalnej wilgotności i agresywnej atmosferze |
Typowe środowiska i zalecane powierzchnie/materiały
Erozja cynku: < 0,1 µm/rok | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
Ocynk galwaniczny (G) | |
Grubość warstwy: 2,5–10 µm | |
Erozja cynku: > 0,1 do 0,7 µm/rok | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
Ocynk Sendzimira (FS)/stop cynku i aluminium (DD) | |
Grubość warstwy: ok. 20 µm | |
Erozja cynku: > 0,7 do 2,0 µm/a | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
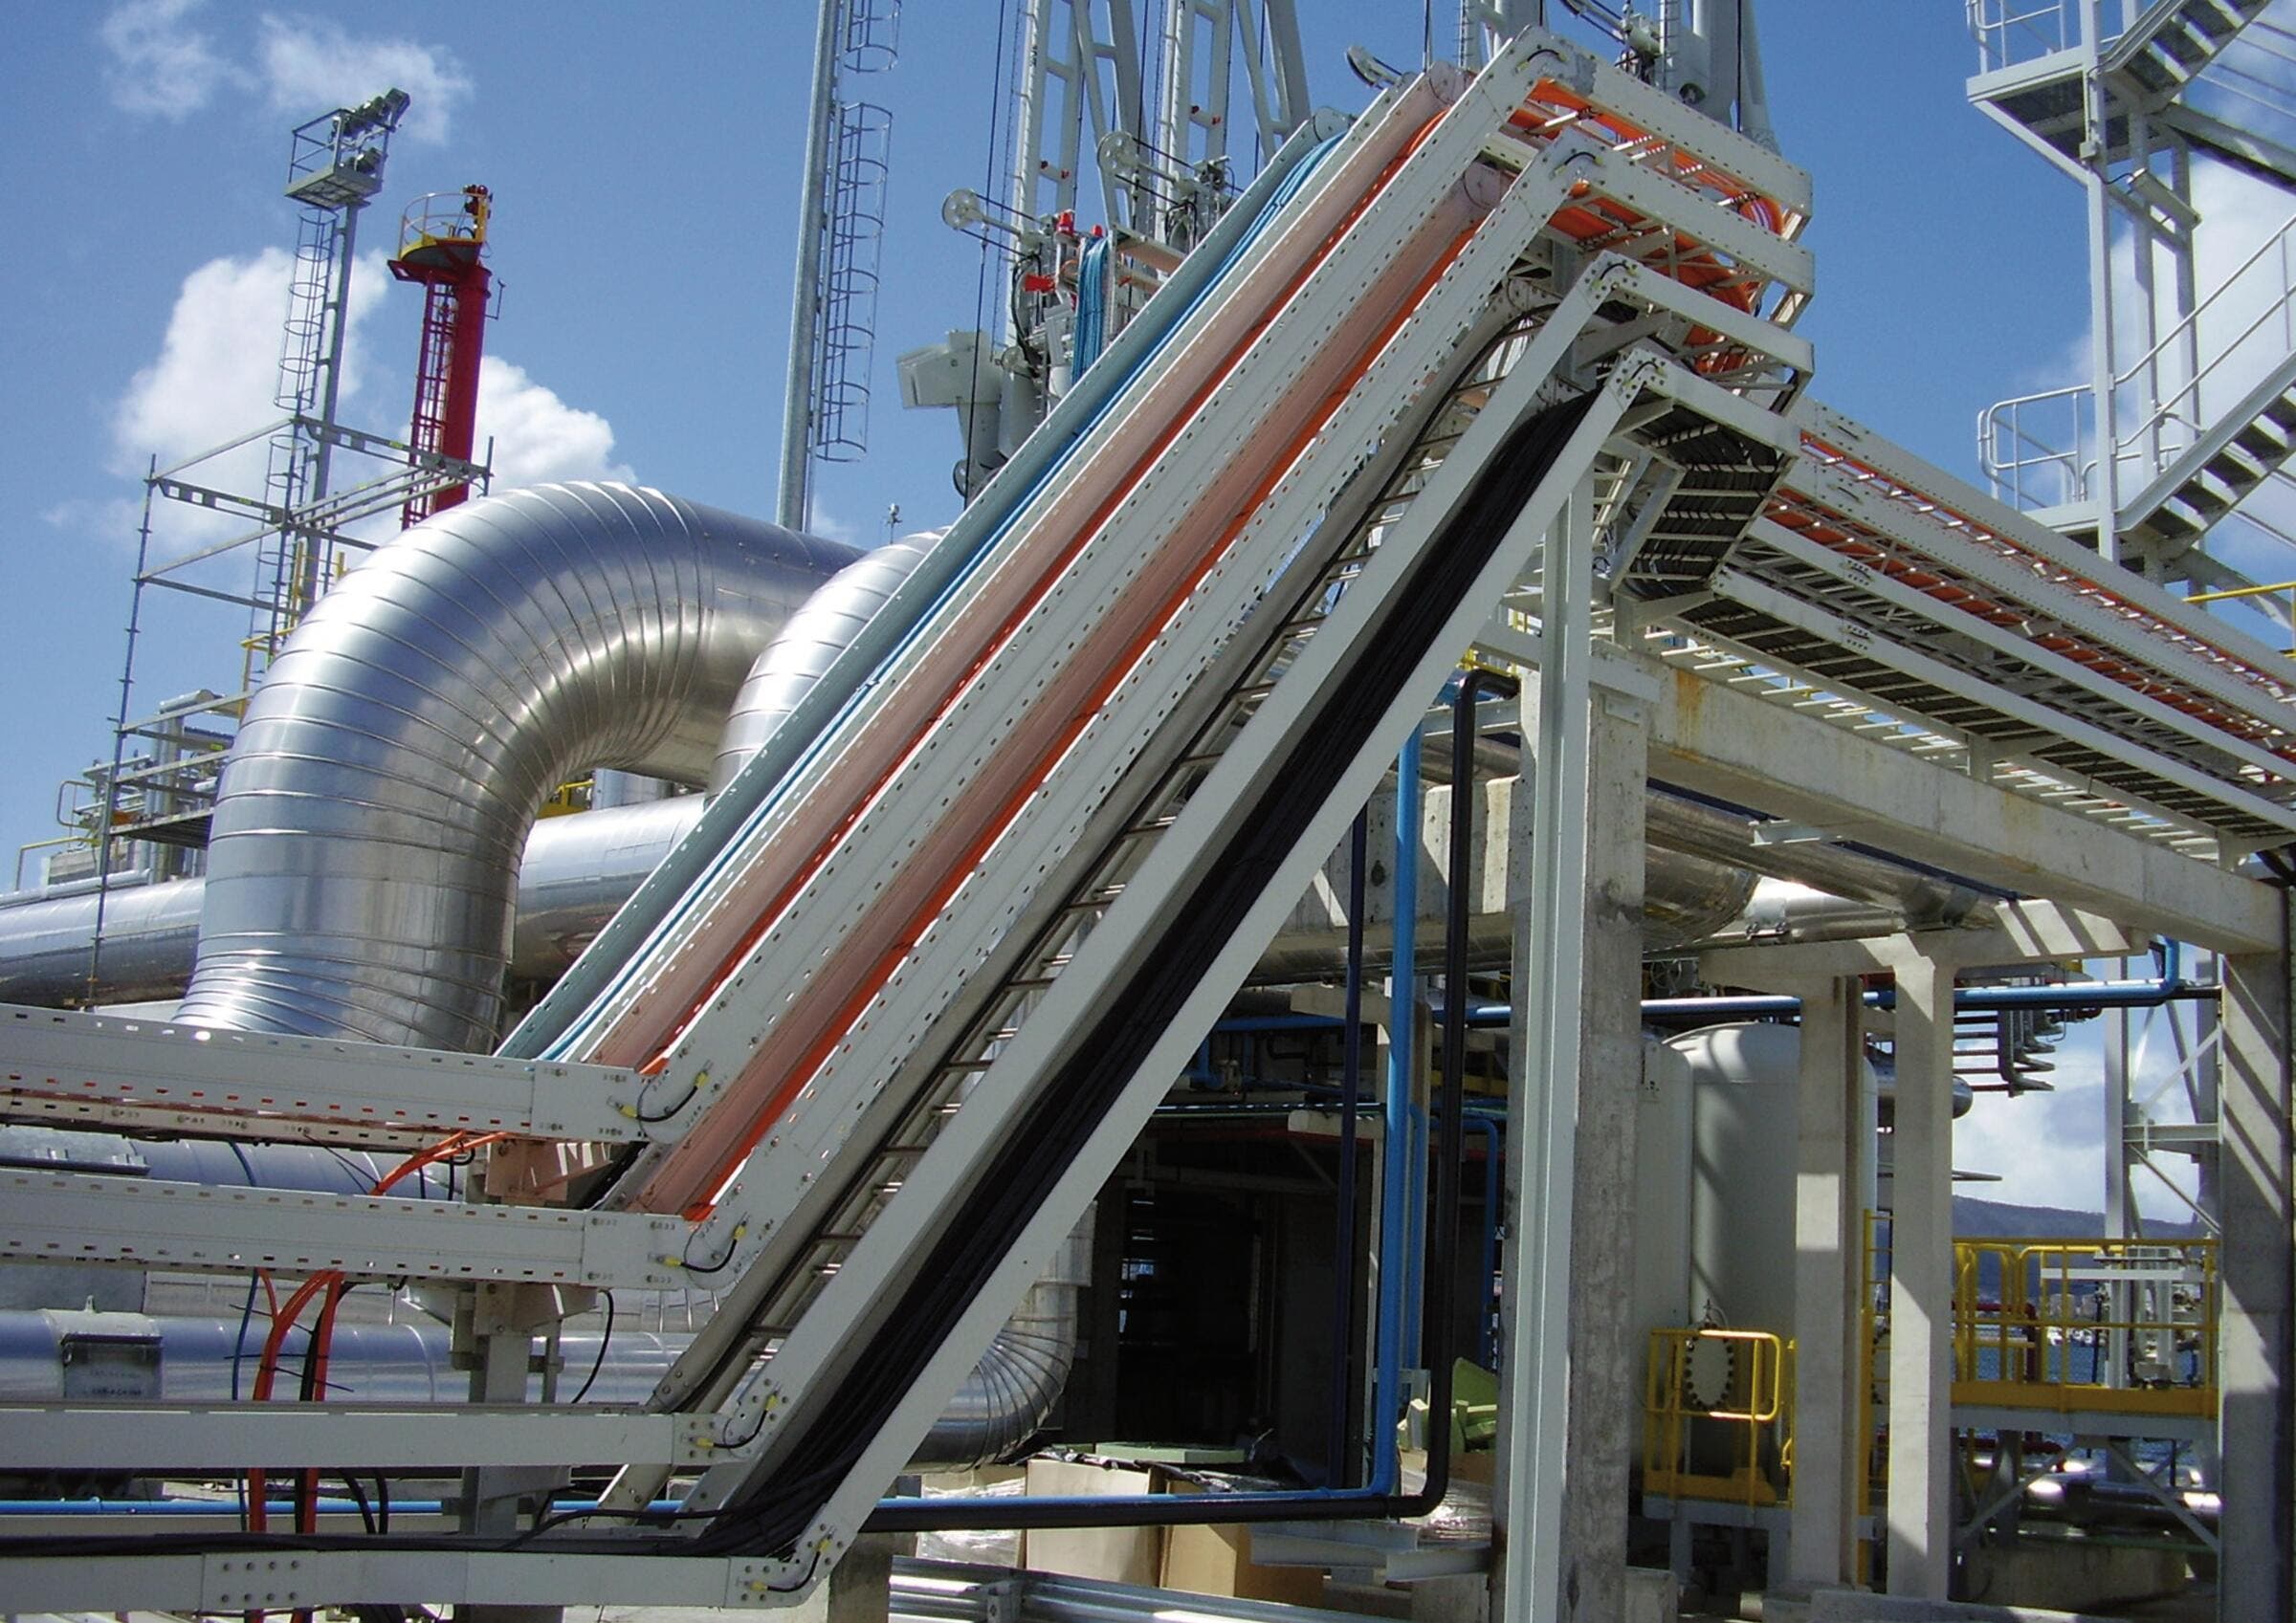
Ocynk ogniowo-zanurzeniowy (FT)/stal nierdzewna A2 | |
Grubość warstwy: ok. 40–60 µm | |
Erozja cynku: 2,0 do 4,0 µm/a | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
Stal nierdzewna A2 | |
Trudno rdzewiejąca | |
Erozja cynku: 4,0 do 8,0 µm/a | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
Stal nierdzewna A4 | |
Dopuszczalna odporność na działanie kwasów | |
Erozja cynku: 8,0 do 25 µm/a | |
|---|---|
Przykłady typowych środowisk | |
Obszary zewnętrzne | Obszary wewnętrzne |
Zalecane powłoki/materiały | |
Stal nierdzewna A5 | |
Dodatkowa wysoka twardość | |
Więcej informacji
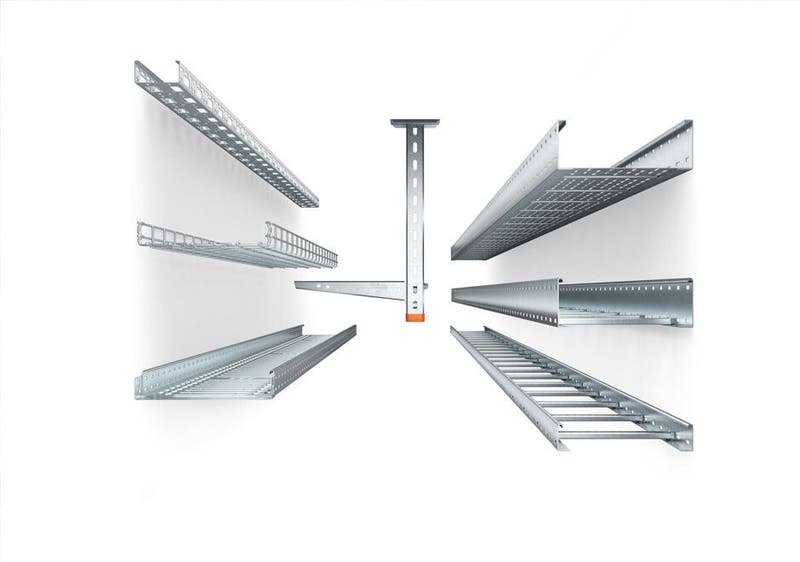
Znajdź pasujący kablowy system nośny
Jak wybrać właściwy kablowy system nośny dla danej sytuacji montażowej? Zdradzimy Ci, dlaczego na przykład objętość kabli i obciążenie kablowe są ważnymi kryteriami.
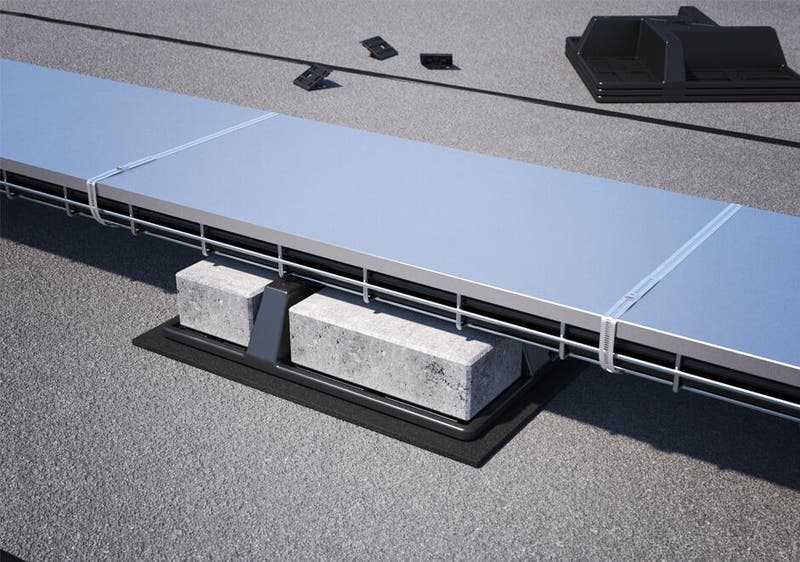
Obciążenia wiatrem: o tym należy pamiętać podczas planowania
Wiatr może stać się prawdziwą próbą wytrzymałości dla instalacji. Tutaj znajdują się informacje dotyczące tego, jak niezawodnie zabezpieczyć kablowe systemy nośne przed obciążeniami wiatrem.
IEC 61537:2006 – Wymagania dotyczące kablowych systemów nośnych
Jakie wymagania muszą spełniać kablowe systemy nośne? Norma produktowa IEC 61537:2006 ustanawia jasne normy dotyczące nośności, bezpieczeństwa i oznakowania.
Sprawdzona jakość – przegląd certyfikatów, norm i znaków jakości
Od ISO do UL: dowiedz się, jakie certyfikaty i znaki jakości potwierdzają jakość i bezpieczeństwo naszych kablowych systemów nośnych zarówno na szczeblu krajowym, jak i międzynarodowym.
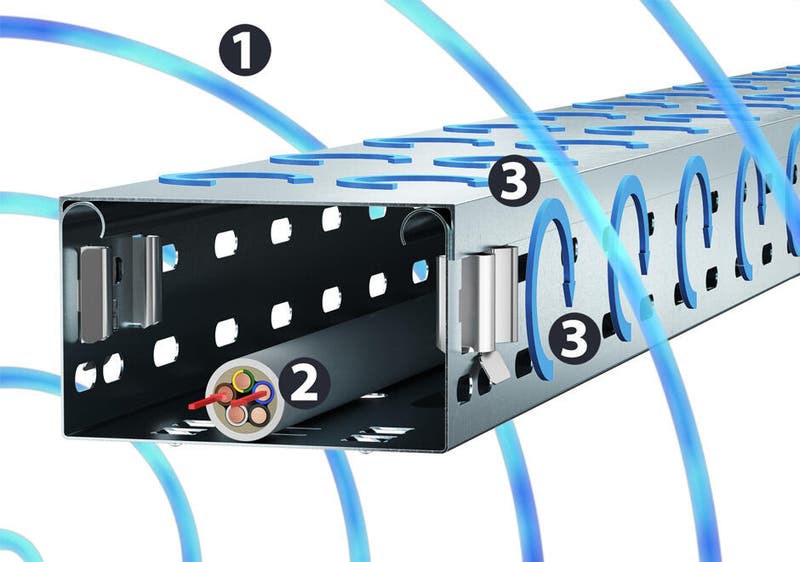
Zabezpieczenie przed zakłóceniami: tłumienie EMC w przypadku kablowych systemów nośnych
Elektromagnetyczne pola zakłócające mogą spowodować awarię całych instalacji. Tłumienie magnetyczne przez odpowiednio zamontowane systemy prowadzenia kabli oferuje tutaj ochronę.